先说清楚:这个场地到底在管什么
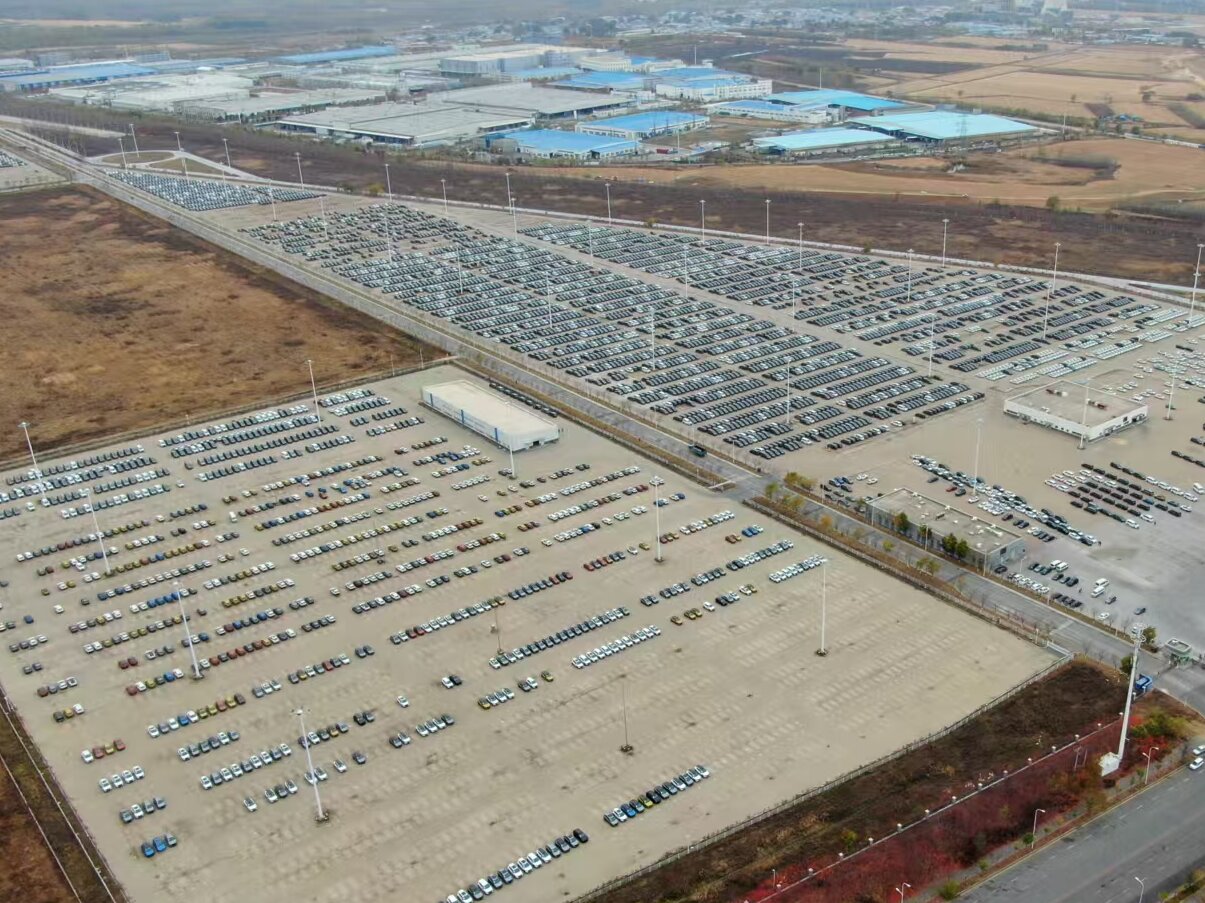
VDC 在国内常被当成「大停车场」。实际上它有两种完全不同的形态:一种贴着工厂建,接收刚下线的车;一种贴着市场建,把多个品牌、多个工厂的车集中起来再分拨。前者解决「工厂放不下」,后者解决「订单太碎」。
这两种 VDC 的场地、人员、系统和考核几乎不通用。用一套模板去套,通常会得到一个既能放车、又什么都做不好的场地。
贴着工厂建的那种,接的是节拍
下线即接,意味着车辆以每分钟一台的节奏流过来,中间没有缓冲。这类 VDC 的容量不能按面积算,要按「能吸收多少分钟的产线节拍」算。场地再大,出口堵住一样会顶到下线口。
三个硬约束:质量门必须在入库前完成,一旦入了库再发现缺陷,追溯和返工成本翻倍;库位必须实时准确,找不到车等于没有车;PDI 工位数量按出库峰值配,不能按平均值配。
最容易出事的一段时间,是车刚下线那半小时
车从下线到入库,中间常有一段「谁都不管」的时间:车停在临时区,钥匙在班组长手里,库位没录,系统里查不到。这段时间的剐蹭和丢件,事后几乎无法定责。
我们的做法是把这段时间压到零:下线即扫码,扫码即分配库位,钥匙同步入柜并电子登记。车一落地就有位置、有责任人、有影像。
另一个细节是钥匙。钥匙跟着人走,车就等于跟着人走;钥匙跟柜走、柜跟系统走,车的状态才可控。这件事听起来像管理细枝末节,实际是整车仓储最有效的一道闸。
靠近市场的那种,接的是订单
靠近目的地的整合 VDC,进来的车来自不同工厂、不同品牌、不同批次,出去的是按经销商订单拼出来的板车。它的核心能力是「混」——混品牌、混车型、混交付时间。
混放必须有隔离规则。按品牌分区、按经销商分道、按发运批次分列,物理隔离比系统标记可靠,因为现场的人不会每次都去查系统。
多品牌场地还有一个隐性成本:找车。同一车型不同配置、同一配置不同颜色,外观差异极小。我们要求库位编码精确到列和位,并且在车上贴易读的位置标签,让找车从「记忆」变成「读号」。
指标不能混着用,混了会逼出错误动作
- 工厂侧:入库及时率、库位准确率、PDI 一次通过率、下线到入库的时长
- 市场侧:订单满足率、板车满载率、平均在库天数、按批次交付准时率
用工厂侧的指标考核市场侧,会逼着现场把车堆得整整齐齐,却忽略了拼载效率;反过来,用市场侧的满载率去考核工厂侧,会让下线口排起长队。指标错位比没有指标更糟。
选址其实只问一句话
判断标准其实很简单:看你的车是「等着卖」还是「等着发」。产量大、车型集中、订单可预测,贴工厂;车型多、订单碎、经销商分布广,贴市场。两者都占的,通常是两个点都设,中间用铁路或干线连接。
铁路在中间这一段的性价比常被低估。800 公里以上的距离,铁路加两端短驳的成本和时效,往往优于全程公路,尤其在新车集中发运的月份。
最贵的一笔开销,是第二次挪车
整车仓储最贵的一笔开销是二次移动,租金反而排在后面。一台车在场地里被挪三次,质损概率和人工成本都翻倍,还容易被误当成待修车。所以库位规划要盯的就一件事:放进去,别再动。
判断一个 VDC 做得好不好,有个很土的办法:随机说一个 VIN,看现场多久能把车开出来。三分钟以内是合格,十分钟以上说明这个场地还在靠人记。