一、先说为什么要改车
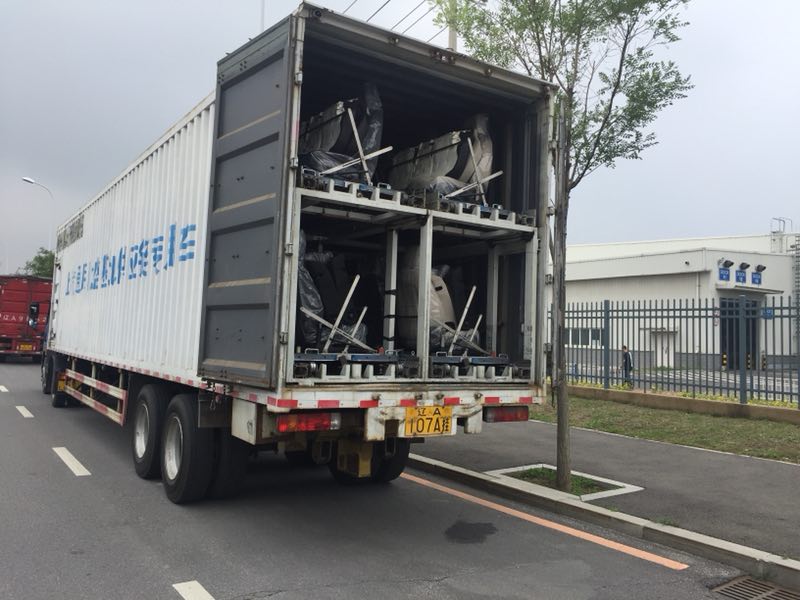
延锋的内饰仪表板,长度接近一米八,表面是软质搪塑。这东西最怕压,堆两层,下面那层的表皮就留印子,到线边被判不合格。
用普通厢车运,只能一层层码上去,靠绑带固定。地板没有锁止点,跑一趟松一趟,司机中途还得停车检查。所以要做专用料架。料架做好了,又发现普通车厢里没法固定料架——这就是改车的起点。不是想改,是标准车解决不了。
二、辊道车:三个坎
辊道车的做法是在车厢里铺一排滚筒,料架推上去能顺着滑到位置;到线边,车厢辊道直接对接工位辊道,整架推过去,不用二次搬运。原理简单,坎有三个。
第一个坎是辊道面高度。要跟客户线边的辊道齐平,误差超过 10 毫米,料架就推不过去。而车厢地板高度受底盘和悬挂影响,同款底盘不同批次能差 15 毫米。所以每台车出厂前都得实测,必要时加垫片找平。这件事没有图纸能解决,只能量。
第二个坎是锁止。辊道是滑的,一脚刹车料架就往前窜。我们在末端做挡块,中段做可翻转的定位销,料架到位后销子翻起来卡住。司机开车前要摸一遍销子,这是培训里唯一不许省的动作。
第三个坎是回程。空料架要能顺利退出来,辊道两侧的导向条宽度得留余量。太紧卡死,太松跑偏。这个尺寸我们试了三版才定下来。
三、排序车:顺序一乱,全车白装
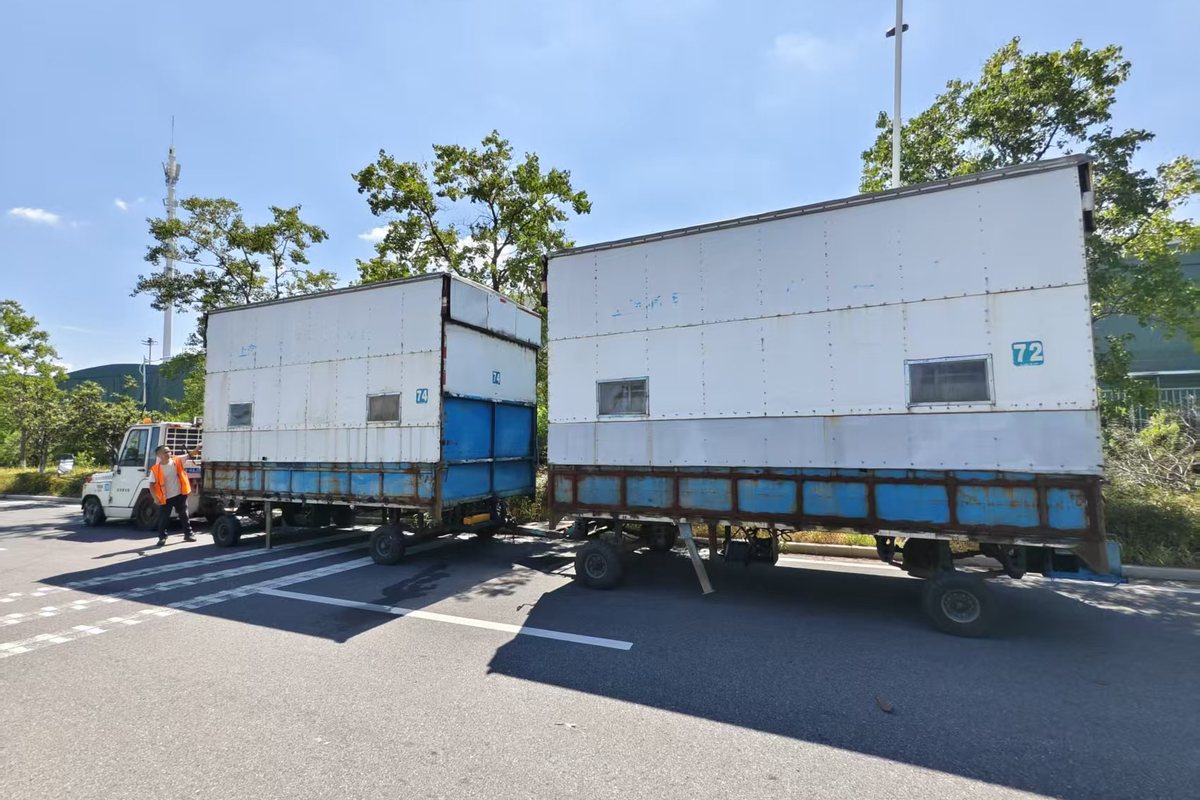
排序车的车厢做多层多列,每一格对应一个序位。装车按排序单装,卸货按序位卸,中间不许挪动。挪一次,顺序就乱了。
英瑞杰的油箱排序车,车厢三层,每层六个格,格口贴序位码。装一格扫一格;途中司机不许开厢门。到线边按格口顺序卸,卸完一格划掉一格。这套流程听起来笨,但它把「找」这个动作消灭了。
我们内部有个说法:排序车的价值不在车,在格口。格口设计错了,车再好也白搭。所以每个新项目,我们先画格口图,再谈底盘。
四、三个容易被忽略的坑
- 公告与上牌:改装后整车参数变化,可能超出公告范围,上牌卡住
- 维保:非标件没有现成配件,坏了要现做
- 司机:辊道车、侧开门车的操作习惯和普通厢车完全不同
上牌这一项最容易翻车。我们有台车,改装后总质量超了公告值,上牌拖了两个月。后来所有方案在报价前先过一遍公告参数,超了就换底盘,而不是等做完再想办法。
五、先做一台样车,别一次做二十台
不管客户多急,第一台一定做样车。样车拉到客户现场,对接一次辊道、装一次料架、跑一趟真实线路。有问题在这台车上改,改完再批量。
样车阶段最常见的问题是料架和车厢不匹配——客户的料架是旧规格,我们按新规格做的车厢。这种事开会十次也发现不了,现场推一次就露馅。
六、贵多少,值不值
定制车的单价一般是标准厢车的 1.5 到 2.5 倍。判断值不值只看两条:替代了多少人工搬运,减少了多少质损。
延锋那个项目,一台辊道车替掉了线边两名搬运工,一年省下的工时费就够回本;质损下降的部分是净赚。这个账不难算,难的是有人愿意先花这笔钱。
非标车不是炫技。它只解决一个问题:标准车运不了。所以验收标准也只有一条——能不能稳定地对接客户那条线,一天二十趟,趟趟都一样。